

Kaltpressen
Wir fertigen kaltgepresste Teile zu einem Preis, der bis zu 30% niedriger ist als der, den Sie bezahlen
Kaltpressen ist die Haupttechnik für die Herstellung von Schrauben, Bolzen, Stifte und Befestigungselementen im Allgemeinen. Seine breite Anwendung wird durch die vielen beachtlichen Vorteile im Vergleich zu herkömmlichen Verfahren gerechtfertigt. Viele kaltgepresste Bauteile werden ohne Verschnitt hergestellt oder, wo dies unvermeidlich ist, mit sehr geringen Anteilen im Vergleich zum verarbeiteten Material. Ein weiteres interessantes Element ist die hohe Produktionsleistung: Mit modernen Maschinen ist es üblich, Stundenproduktionen von mehr als zwanzigtausend Stück zu erreichen.
Spezielle Teile, auch mit komplexen Geometrien, können ohne Rückgriff auf teure Restmaterialbearbeitungen mit Oberflächenbearbeitungen hergestellt werden, die mit denen eines Schleifvorgangs verglichen werden können, falls sorgfältig durchgeführt.
Die hohe Qualität der verwendeten Maschinen ermöglicht auch die Herstellung von Losgrößen mit homogenen Abmessungen, auch dank der hohen Verschleißfestigkeit der Materialien, die für den Ausrüstungsbau verwendet werden.
Durch die Kombination einer Reihe grundlegender Verformungsoperationen wird ein fertiges Werkstück aus einem einfachen Metalldraht hergestellt. Die erste dieser Operationen ist das Schneiden des Ausgangsmaterials; die nächsten werden verwendet, um die gewünschte Form zu erhalten. Diese grundlegenden Operationen haben unterschiedliche Eigenschaften und werden als Schneiden, Stauchen, Direktextrusion, Rückwärtsfließpressen, Trimmen oder Stanzen, Bohren bezeichnet.
-
Schneiden
Der Faden wird von den Förderrollen oder -kufen durch zwei Hülsen (einmal fest und einmal beweglich) geschoben; eine Stoppspitze regelt die Länge. Nach Abschluss des Drahtvorschubs führt die Bewegung der beweglichen Hülse dazu, dass das hervorstehende Material von der festen Hülse abgeschnitten wird. Der so erhaltene Zylinder wird herausgezogen und durch die Transferklemmen zum nächsten Arbeitsgang transportiert.
-
Stauchen
Das Stauchen erfolgt durch axialen Druck am Ende des Zylinders, der aus der Matrix herausragt. So wird auf dem bearbeiteten Teil eine Reduzierung der Höhe und damit eine Vergrößerung der Fläche erreicht.
-
Freie Direktextrusion
Direktextrusion wird verwendet, um eine Durchmesserreduzierung auf dem Zylinder zu erhalten. Das Material unter Einwirkung des Stempels wird gezwungen, durch die Matrizendrosselung zu laufen. Sein Durchmesser nimmt daher die gleiche Größe wie die Drosselung an und seine Länge nimmt entsprechend zu.
-
Eingeschränkte direkte Extrusion
Direktextrusion wird verwendet, um eine Durchmesserreduzierung auf dem Zylinder zu erhalten. Das Material unter Einwirkung des Stempels wird gezwungen, durch die Matrizendrosselung zu laufen. Sein Durchmesser nimmt daher die gleiche Größe wie die Drosselung an und seine Länge nimmt entsprechend zu.
-
Rückwärtsfließpressen
Bei der Rückwärtsfließpressen wird der Zylinder vollständig von den Matrixwänden eingeschlossen und ein Stempel dringt hinein, indem das Material entlang der Matrixwand in die entgegengesetzte Richtung läuft. Nach der Bearbeitung hat der Zylinder den gleichen Startdurchmesser und das extrudierte Material hat seine Länge erhöht.
-
Trimmen oder Abschneiden
Der Zylinder wird nach dem Stauchen durch die Stanzmatrize in den Stempel gedrückt (die Stanzmatrize hat das gleiche Profil wie das, was am Werkstückkopf zu erreichen ist). Dann trimmt er den Kopf, indem er das überschüssige Material in Richtung des Stempels drückt, und der Abzieher drückt den Stiel des Werkstücks, wodurch der frisch beschnittene Grat getrimmt wird.
-
Bohren
Kaltpressen

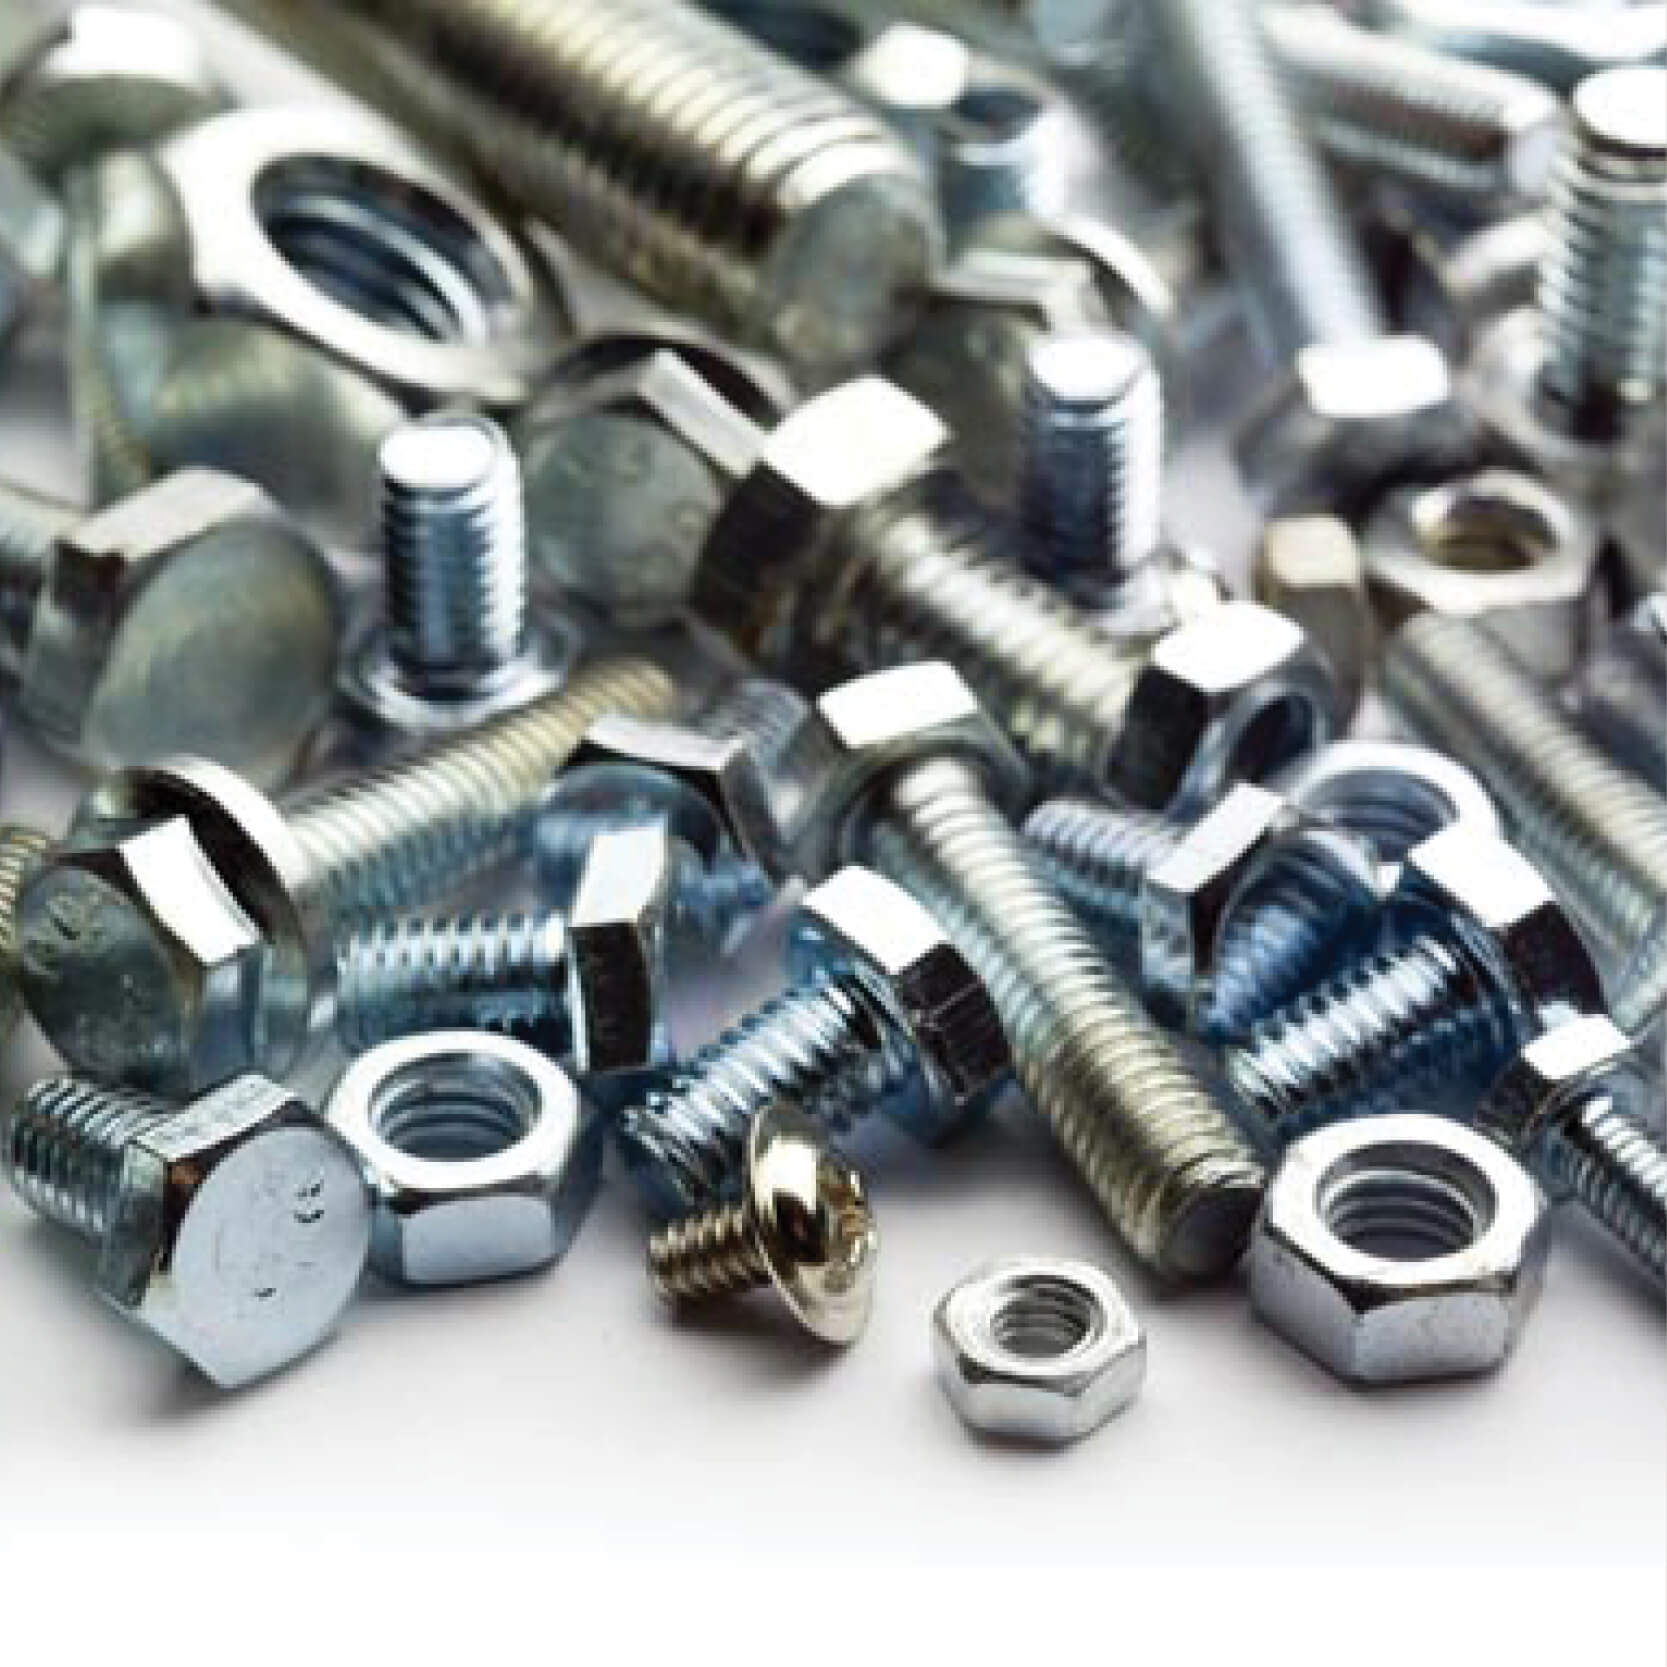
Befestigungsbolzen für Fiat Ducato Gepäckträger aus C20 (mm 15×15)

Entlüftungsstopfen Iveco Stralis aus C20 (mm 12×15)

Stoßdämpfer-Mutter Honda Motorrad aus (Ø mm 14)

Befestigungsmutter Bremspedal Iveco Daily (mm 25×25)

Fensterrahmenbolzen aus Edelstahl 1.4301 (mm 7×3)

Stopfen für Automotive-Anwendungen aus C20 (mm 18×22)

Bolzen für Motorradlenkungsgruppe aus Edelstahl 1.4301 (mm 8×35)
